Ev / Blog / Sektör Haberleri / ultrasonik kaynakçı kornası: Uygulamalar, Seçim Kriterleri ve Pratik Kılavuz


Teklif İste
Ultrasonik montaj konusunda biraz zaman harcadıysanız, kaynak yanlış göründüğünde herkesin suçladığı parçanın korna olduğunu zaten biliyorsunuzdur. Uygulamada, ultrasonik kaynakçı kornası, jeneratör enerjisinin ne kadarının bağlantı noktasına gerçekten ulaştığına ve ne kadar eşit bir şekilde ulaştığına karar veren tek bileşendir. Yıllarca tekstil, nonwoven ve plastik üreticileri için ultrasonik ekipman inşa edip servis verdikten sonra, korna sorunlarının çoğunun gizemli olmadığını öğrendik. Bunlar geometri, malzeme ve kornanın yapması istenen iş arasındaki uyumsuzluktan kaynaklanıyor.
Bu kılavuz kornanın ne yaptığını, nasıl oluşturulduğunu, hangi profillerin hangi uygulamalara uygun olduğunu ve bir yığının yıllarca performans göstermesini sağlayan küçük bakım alışkanlıklarını açıklamaktadır.
Sonotrot olarak da adlandırılan korna, titreşim yolundaki son metal parçasıdır. Yığının en altında, dönüştürücünün ve güçlendiricinin altında bulunur ve iş parçasına doğrudan temas eder. Görevi iki yönlüdür: yığından aşağıya gelen mekanik titreşimi malzemenin ihtiyaç duyduğu genliğe yükseltmek ve bu enerjiyi doğru ayak izine iletmek.
Her iki görev de rezonans tarafından yönetilir. Bir korna, genellikle 15 kHz, 20 kHz veya 40 kHz olmak üzere belirli bir frekansta titreyecek şekilde işlenir ve yalnızca tüm yığın aynı sayıya ayarlandığında verimli bir şekilde çalışır. Rezonansı kapattığınızda belirtiler hızla ortaya çıkar: Jeneratör daha fazla akım çeker, kaynak tutarsız hale gelir ve olmaması gereken yerlerde ısı oluşur. Bu zincirin yukarı yöndeki yarısını anlamak istiyorsanız, aşağıdaki notlarımıza göz atabilirsiniz: dönüştürücü elektrik sinyallerini mekanik titreşime nasıl dönüştürür? yararlı bir okuma arkadaşıdır.
Kağıt üzerinde doğru görünen bir korna makinede hâlâ hatalı olabilir. Malzeme kalitesi, tane yönü, montaj flanşının kütlesi ve hatta çalışma yüzeyindeki yüzeyin tamamı rezonans frekansını değiştirir. Saygın üreticiler, gönderilmeden önce her kornayı bir frekans analizörü üzerinde ölçer ve korna hedef frekansın dar bir aralığına inene kadar ayar yuvalarını ayarlar. Bu nedenle bir korna kopyası nadiren eşit bir değişimdir: geometri eşleşebilirken akort uymayabilir.
Boynuz şekli aslında bir enerji dağıtım kararıdır. İnce bir bıçak, enerjiyi dar bir çizgide yoğunlaştırır; geniş bir çubuk onu dikişe yayar; konturlu bir yüz onu belirli bir parça etrafında şekillendirir. Aşağıdaki tablo bize en sık sorulan profilleri özetlemektedir.
| Profil | Geometri | Tipik uygulama | İzleme noktaları |
|---|---|---|---|
| Bıçak / kama | Dar çalışma kenarı | Dokunmamış kumaşın kesilmesi, kapatılması ve kesilmesi | Kenar aşınması; bıçağı serin ve temiz tutun |
| Çubuk / dikdörtgen | Uzun düz yüz | Sürekli dikiş kaynağı, dantel ve kabartma | Yüz düzlüğü ve uzunluk boyunca eşit genlik |
| Yuvarlak / silindirik | Dairesel temas yüzü | Nokta kaynağı, boru sızdırmazlığı, küçük plastik parçalar | Montaj ipliğinin eşmerkezliliği |
| Konturlu / özel | Parça şekline göre işlenmiş | Otomotiv kaplamaları, filtreler, tıbbi bileşenler | Parçaya özel ayar ve çizimler gerektirir |
| Kompozit | Birden fazla ayarlanan bölüm birleştirildi | Tek bir kornanın ulaşamayacağı büyük veya garip parçalar | Bölümler arasında ortak bütünlük ve dengeli genlik |
Kompozit boynuzlar özel bir anılmayı hak ediyor. Birkaç ayarlı segmenti birleştirerek boşluklara ulaşabilir, kaynakçıları çoğaltmadan geniş bir alanı kaplayabilir ve konsantre enerjiye duyarlı parçalardaki iç gerilimi azaltabilirler. Buradaki değiş tokuş, her kavşağın tasarlanması ve doğrulanması gerektiğidir; bu nedenle kompozit kornalar, kullanıma hazır bir satın alma yerine neredeyse her zaman özel bir mühendislik çalışmasıdır.
Katalogdan değil malzemeden başlayın. İnce polipropilen dokunmamış kumaş, yanmayı önlemek için daha yüksek frekans ve daha düşük genlik ister. Daha kalın termoplastikler ve yoğun olarak doldurulmuş bileşikler, daha fazla genliğe ve temas basıncını tutan bir yüz geometrisine ihtiyaç duyar. Kaplamalı veya lamine kumaşlar genellikle enerjiyi tüm yüzey yerine arayüzde yoğunlaştıran tırtıklı veya desenli bir yüzle en iyi şekilde kaynak yapar.
Daha sonra makine tarafını kontrol edin. Frekans jeneratör ve dönüştürücüyle eşleşmelidir. Boynuz yüzündeki genlik, malzemenin çalışma penceresinin içine düşmelidir; çok azı zayıf bağlara, çok fazlası parlama ve delinmelere neden olur. Montaj saplaması ve flanş, yükü kayıplara yol açmadan taşımalıdır. Ve boynuzun fiziksel olarak bağlantı parçasına uyması gerekir, çünkü örse kare şeklinde hizalanamayan bir boynuz, bir kenardan diğerine değişen kaynaklar üretecektir.
Tekstil ve nonwoven üreticileri için değerin büyük kısmı çalışma yüzeyidir. Bizim
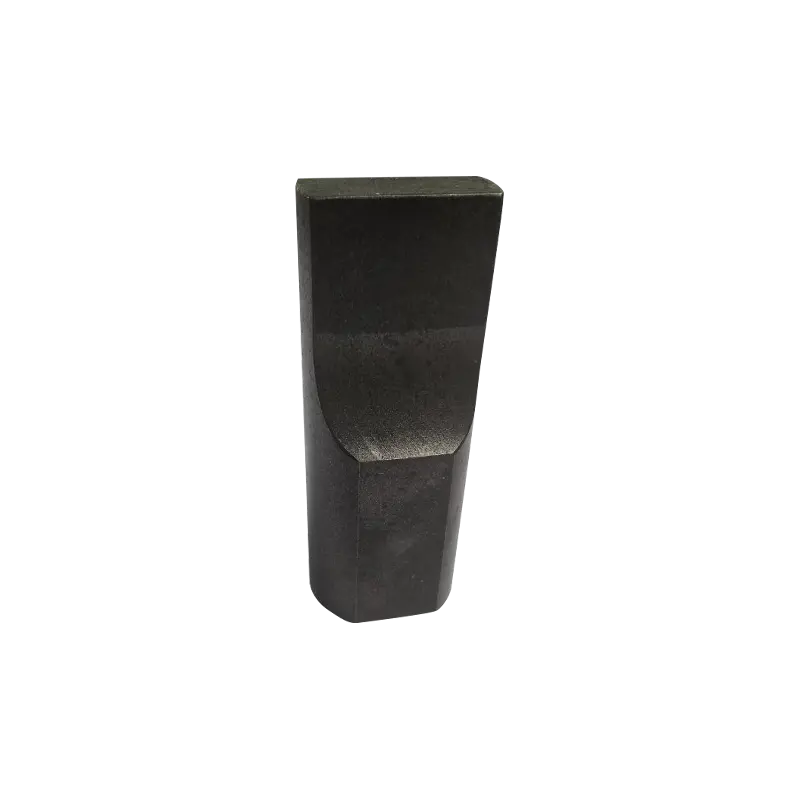 AH Tekstil İçin Optimize Edilmiş Ultrasonik Kaynak Kornaları Verimli enerji aktarımını ve temiz dikişleri desteklemek için birden fazla genlik ve frekansta sunulan, tekstil ve nonwoven işlemeye yönelik ultrasonik kaynak boynuzları. Ürünü Görüntüle →
dikişlerin üretim hızında temiz kalması için ön görünüm genişliği, desen ve genlik dengelenerek profil oluşturulur.
Kornalar genellikle dramatik bir şekilde başarısız olmaz. Sürükleniyorlar. Birkaç mantıklı alışkanlık, bu sapmanın hurda oranınıza ulaşmadan önce görünür olmasını sağlar:
Hemen harekete geçmeye değer uyarı işaretleri arasında jeneratör akımında ani bir artış, giderek daha uzun bekleme süreleri gerektiren bir kaynak, genlik yuvalarının yakınında gözle görülür çatlama ve yığın başladığında temiz bir uğultu yerine donuk bir ses yer alır. Bunlardan herhangi biri, kornanın daha fazla itilmek yerine ölçüm için dışarı çıkması gerektiğini gösteriyor. Hasarlı bir kornanın çalıştırılması konvertör ve güçlendiriciyi de riske atar.
Birçok üretim sorunu farklı bir katalog öğesi seçilerek çözülemez. Garip bir flanşa sahip bir parça, bir eğriyi takip etmesi gereken bir dikiş veya müşterinin kabartma tasarımıyla eşleşmesi gereken bir desen, uygulamaya göre işlenmiş bir korna gerektirir. Bu çalışma parça çizimi, malzeme spesifikasyonu ve makinenin frekansı ve gücü ile başlar ve gerçek yığın üzerinde doğrulanan ayarlanmış bir korna ile sona erer.
Özel kalıplama, deneyimin karşılığını aldığı yerdir, çünkü aynı çizim çeşitli şekillerde ayarlanabilir ve bunlardan yalnızca biri uzun bir üretim süreci boyunca dayanabilir. Bizim
 Kaynak, Kesme ve Sızdırmazlık için Özel Ultrasonik Kalıplar Ultrasonik kaynak, kesme veya sızdırmazlık için üretilmiş ve farklı müşteri gereksinimlerine uyacak şekilde özelleştirilebilir, endüstriyel sınıf çelikten yüksek hassasiyetli özel takımlar. Ürünü Görüntüle →
Müşterinin payına düşeni alarak geliştirildiğinde ve işin tamamen farklı bir makine formatıyla daha iyi sunulduğu durumlarda, el tipi ünite bazen daha pratik bir yoldur; örneğin
 AH-30 Sonic El Tipi Ultrasonik Nokta Kaynak Makinesi İnce sac veya teller için, onarım işleri ve düşük hacimli montajlar için uygun, 28 kHz veya 35 kHz çalışma özelliğine sahip kompakt el tipi ultrasonik nokta kaynak makinesi. Ürünü Görüntüle →
onarım çalışmaları ve düşük hacimli montaj için kullanılır.
Sadece takımları değil tüm montajı inceliyorsanız, genel bakışımız ultrasonik kaynak makineleri korna, fikstür ve tahrik elektroniğinin pratikte nasıl eşleştirildiğini gösterir.
Ultrasonik kaynakçı kornası, şekillendirilmiş bir metal blok değil, ayarlanmış bir mekanik bileşendir. Malzemeyi, profili ve ayarları doğru yapın; yığının geri kalanı öngörülebilir şekilde davransın; bunlardan herhangi birini göz ardı ederseniz bakım bütçenizi tutarsız kaynakların peşinde koşarak harcarsınız. Birleştireceğiniz malzemeyle başlayın, kornayı makinenin frekans ve genlik penceresine göre eşleştirin ve yüzeyi ve saplamayı düzenli olarak inceleyin. Teşhis etmemiz istenen korna sorunlarının çoğunun üretim kusurlarından ziyade seçim veya bakım sorunları olduğu ortaya çıkıyor - bu iyi bir haber çünkü her ikisi de sizin kontrolünüz altında.

Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


